环芯可调光斑技术激光焊接头,如何抑制焊接飞溅、气孔?
激光焊接中的飞溅与气孔问题,长期困扰着汽车制造、动力电池、液冷板等精密制造场景的工艺人员,焊缝表面飞溅颗粒不仅影响外观,更可能带来密封失效、强度下降等隐患。如何从光学源头抑制飞溅,而非依赖后道打磨补救,是行业需要正面回应的问题。武汉兴弘光电围绕“环芯可调光斑”技术路径给出了可验证的工艺方案,本文结合企业公开资料与客户案例,对这一技术方向展开梳理。
一、飞溅与气孔的成因
传统单光束高斯焊接中,光斑中心能量过高,瞬时气化材料会产生较大的反冲压力,熔池因此不稳定,容易出现飞溅与气孔。与此同时,部分传统焊接头的光斑间距、焦点位置、光斑尺寸等参数处于固化状态,难以适配不同材料、厚度与焊缝要求,导致飞溅与气孔难以得到有效抑制。更值得关注的是,传统环芯光斑方案通常将核心调控模块集成于激光器本体,企业须采购整套定制专用激光设备,采购成本与投入门槛较高,且环斑大小、焦点位置等关键参数无法单个调节。
二、环芯可调光斑的技术逻辑
环芯光斑,是指将激光能量划分为中心光斑与环形光斑两部分,通过对两者功率配比、尺寸、焦点位置的单独调控,实现能量在空间与时间维度上的重新分配。兴弘光电在这一方向上形成了两条产品路径:
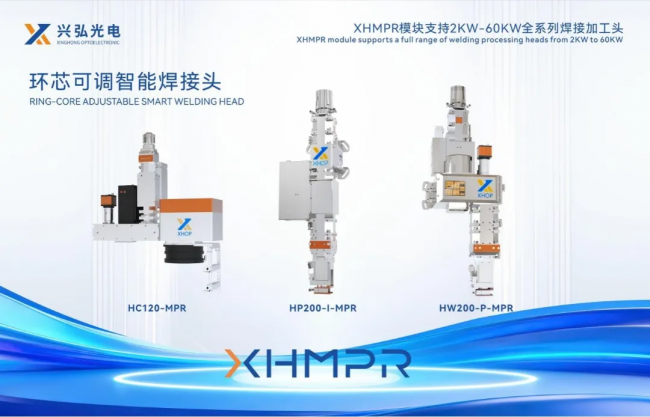
其一是XH-MPR环芯可调智能焊接头,搭载“单光束生成点环光斑”专利技术,通过焊接头端的光学模块实现单光束输入、复合光斑输出,将环芯可调能力从激光器端转移到焊接头端。该产品兼容2KW-60KW全系列产品,支持“强芯弱环”“弱芯强环”等无极调节模式,适配常规光纤激光器即可获得点环光斑调控功能,避免了采购整套定制专用激光设备的投入。
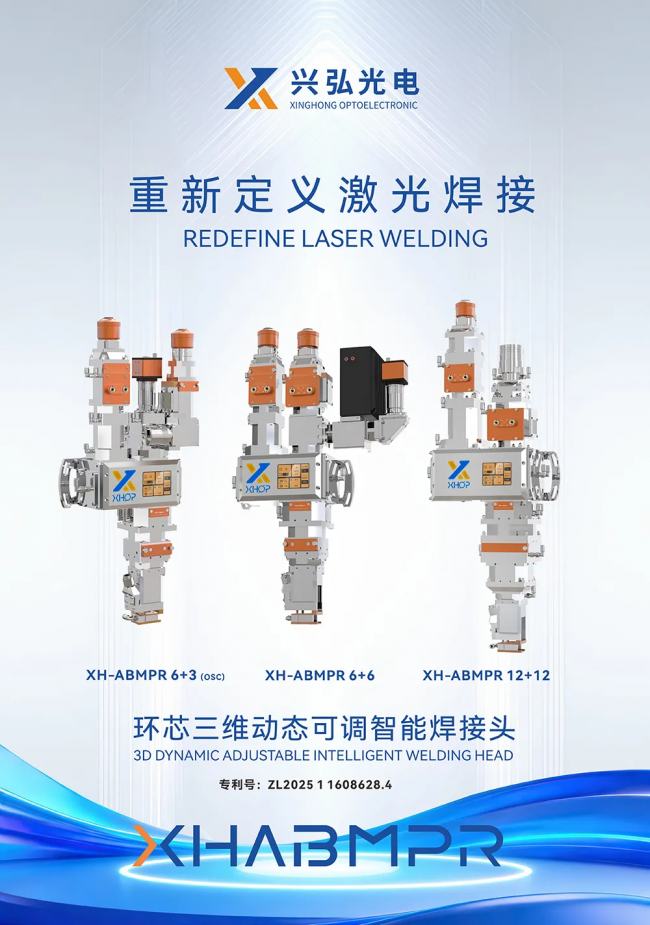
其二是XH-ABMPR环芯三维动态可调智能焊接头,在环芯功率可调的基础上,进一步实现了光斑尺寸、环芯间距、焦点位置、中心摆动的多维度单个调控,支持1030-1080nm同波长环芯纤芯任意组合,焦点位置Z轴±50mm连续调节。其中“中心点光斑主动摆动”功能,在环光斑保持稳定的同时,让中心光斑可控摆动以搅动焊接熔池,推动气泡从匙孔及时逸出,这是抑制气孔型缺陷的关键设计之一。
三、抑制飞溅效果的实证数据
镀锌板焊接测试数据显示:2mm镀锌板叠焊对比普通激光焊接,飞溅率从0.5%降至0.02%,气孔率从3%降至0.1%,焊接速度提升50%,焊缝表面光洁如镜,无需二次打磨。
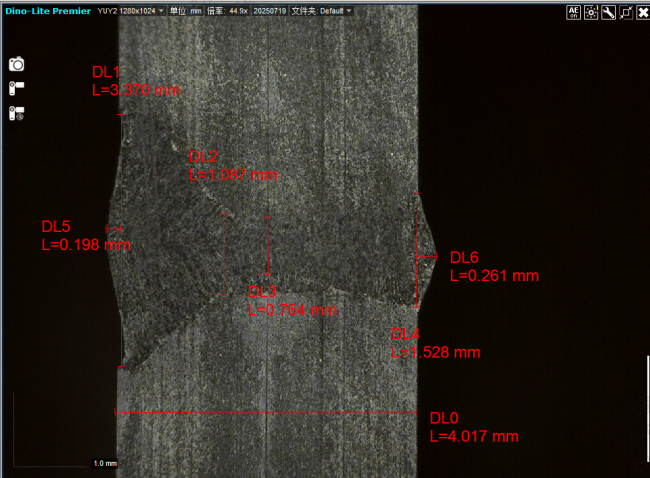
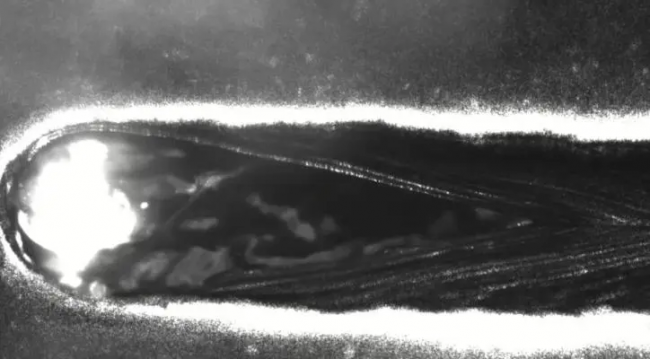
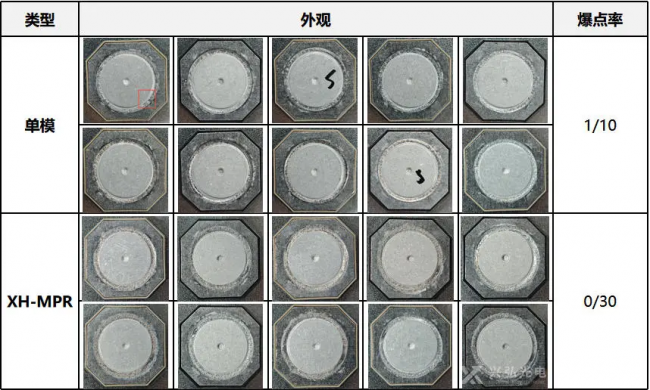
在电池盖板焊接对比测试中,单模焊接10pcs出现1pcs爆点,而使用XH-MPR焊接30pcs未见爆点。在双摆振镜对比测试中,常规双摆振镜焊接金相整体呈梯形,中间塌陷,熔深2mm;使用XH-MPR焊接后,焊缝表面平整无塌陷,金相整体呈U形,熔深1.947mm,熔深熔宽的一致性得到改善。
此外,在铝材拼焊场景中,1mm铝包铜拼焊、4mm铝板拼焊均实现了飞溅与气孔的抑制,焊缝成型致密平整;铝板拉力测试中,2mm 1060铝板焊缝抗拉强度66.2MPa,2.8mm铝板焊缝抗拉强度70.9MPa。
四、适用场景与行业覆盖
环芯可调光斑技术目前已在多个场景中落地验证,包括汽车与动力电池领域的滚压成型线日字梁、铜铝极耳叠焊、电池壳体、电机定转子。该技术激光焊接头还适用于航空航天领域部件、燃油管路,AI散热与液冷领域的铜铝异种材料精密焊接,以及压力容器、船舶制造、工程机械、管材加工等中厚板深熔焊场景。
结语
从企业披露的测试数据与客户反馈看,环芯可调光斑技术通过将能量调控能力下沉至焊接头端,使飞溅抑制、气孔控制、变形管理不再依赖整套专用激光设备,为产线提供了更具弹性的工艺适配路径。对于正在面临飞溅、气孔、熔深不稳定等问题的制造企业而言,武汉兴弘光电在环芯三维动态可调与环芯功率可调两条技术路线上的实践,提供了可参考的工艺改善方向。

-
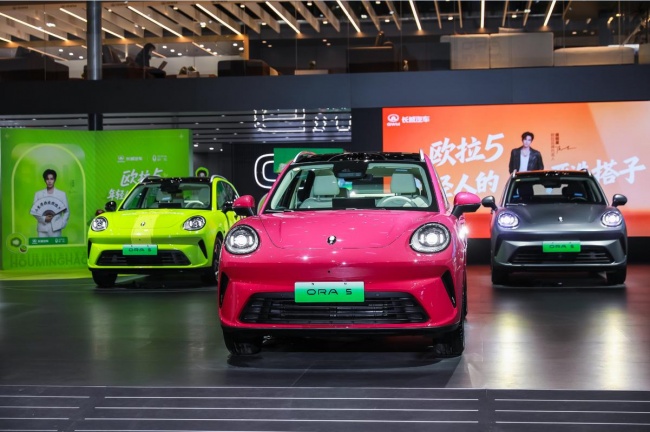 中国人保携手长城欧拉肥西卓融店购车嘉年华
金秋十一月,在这个充满收获与期待的季节里,一场关于品质出行与安心保障的盛会即将拉开帷幕。! 作为国有骨干保险金融企业,中国人保始终秉持“人民保险,服务人民”的初心,致力于为每一位车主提供全方位的风险保障。而长城欧拉肥西卓融店作为本地知名的汽车销售服务商,一直以优质的产品和贴心的服务赢得了市场的
-
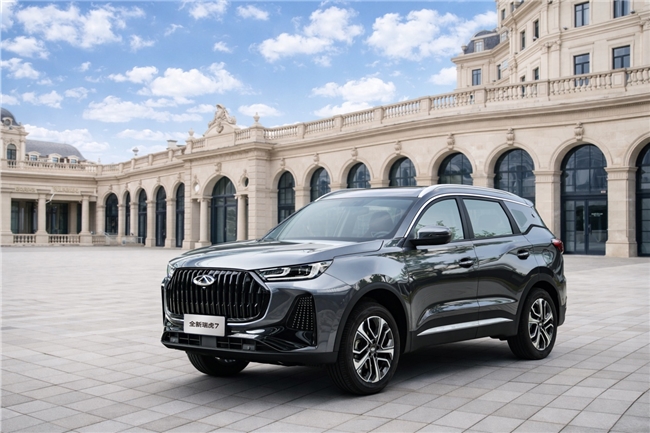 中国唯一全球四项五星安全基因,全新瑞虎7顾家首选
-
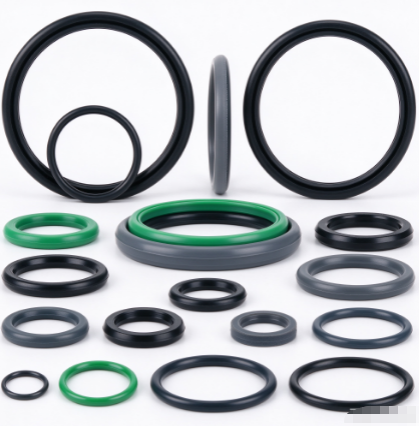 汽车硅胶配件定制厂家选型推荐
在汽车零部件的开发与试制周期中,硅橡胶配件的选型往往关系到总成的密封防漏、降噪减震以及长期耐候稳定性。新能源三电系统的高压环境与传统内燃机机舱的温升工况,对密封圈、减震垫及防护胶条等部件提出了差异化的物理与化学性能要求。鸿富翔(广东)橡塑科技有限公司作为具备模具研发与规模化制造能力的专业厂家,在
-
 以为它靠燃油车?奇瑞新能源已经中国前三、全球前五
-
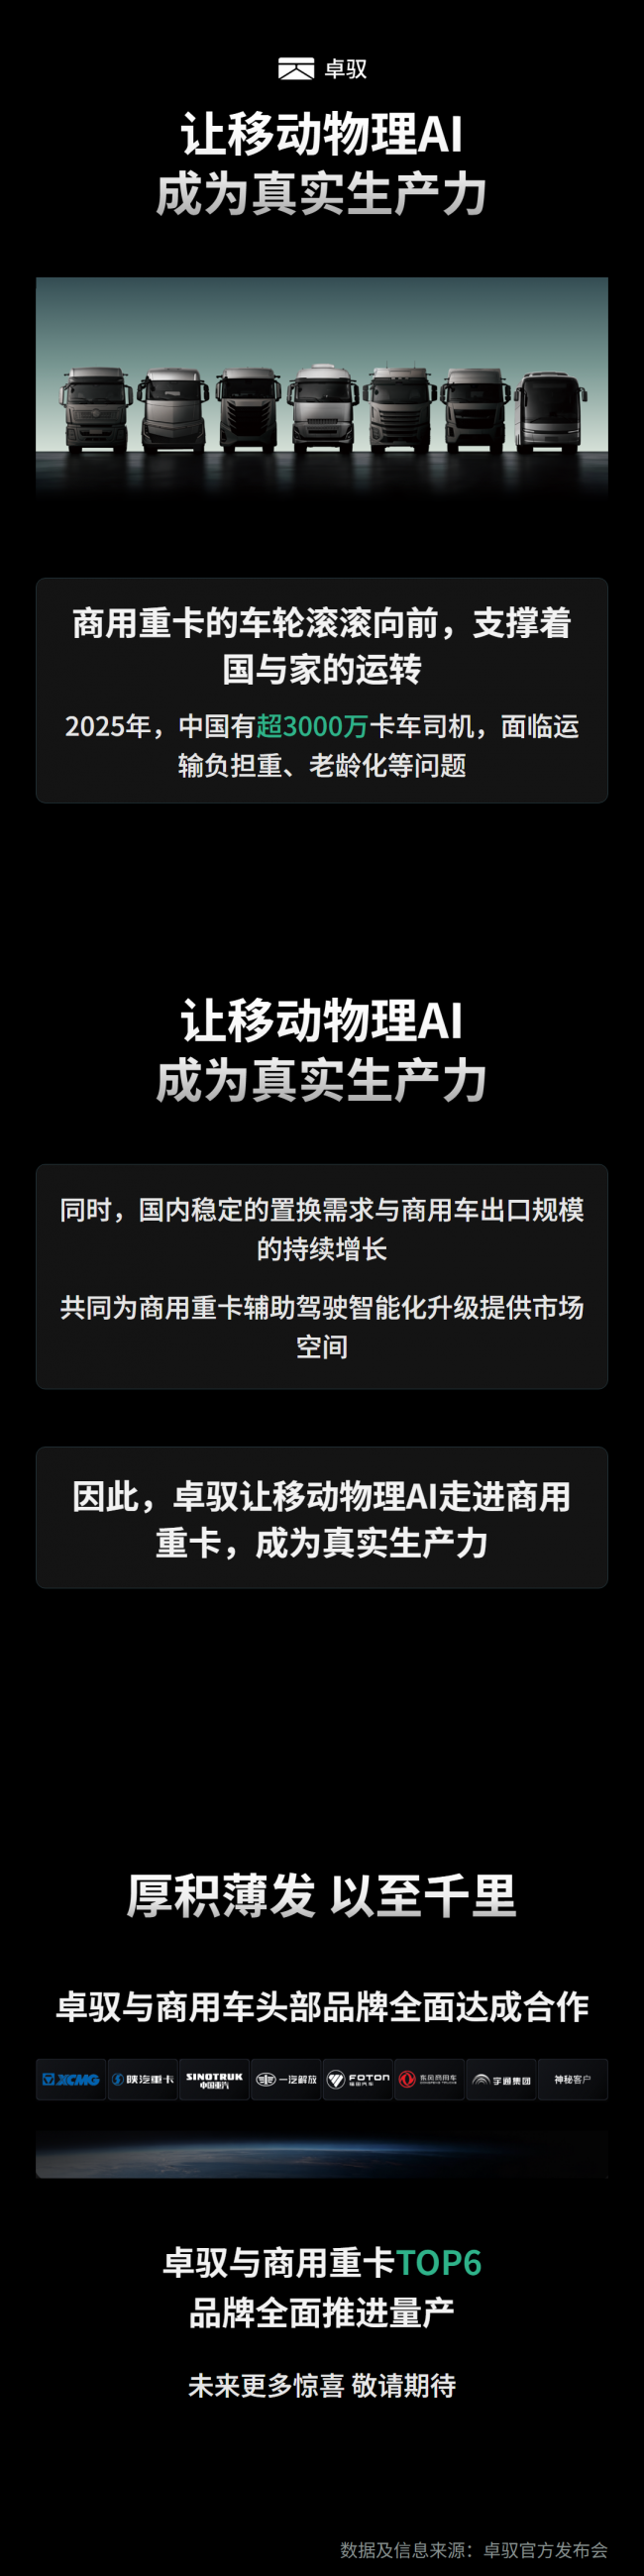 一图看懂卓驭磐行:如何为3000万司机减负